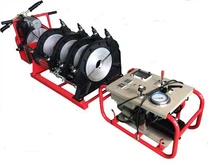
PE cauruļu karstās kausējuma metināšanas procesā ir nepieciešams vispusīgi kontrolēt to kvalitāti, veikt operatoru, mehānisko iekārtu, metināšanas materiālu, metināšanas procesu utt. apsaimniekošanas darbus, paļauties uz pārbaudes darbiem un censties samazināt metināšanas plaisas. un plaisas un citi jautājumi. Šobrīd mūsu valsts būvniecības uzņēmumi ir sākuši pielietot ultraskaņas testēšanas tehnoloģiju, lai veiktu attiecīgus testus karstās kausējuma metināšanas laikā. Tas var ātri atklāt metināšanas kvalitātes problēmas PE caurulēs un veikt efektīvus pasākumus, lai veiktu kvalitātes kontroli pirms metināšanas un metināšanas laikā. Pēc metināšanas var izmantot pārbaudes metodes, lai kontrolētu būvniecības kvalitāti.
1) Kvalitātes kontroles pasākumi pirms metināšanas.
Pirms metināšanas ir nepieciešams veikt kvalitātes kontroles darbus, lai uzlabotu darba kvalitāti. Pirmkārt, metinātājiem ir stingri jākontrolē viņu profesionālās īpašības un prasmes, un viņiem ir nepieciešami metinātāja kvalifikācijas sertifikāti. Vienlaikus ir nepieciešams noformulēt pilnu kvalitātes vadības plānu un izveidot kvalitatīvu talantu komandu, pamatojoties uz tās faktiskajām attīstības vajadzībām, lai uzlabotu būvniecības kvalitāti. Metināšanas izejmateriāliem ir jāatbilst attiecīgajām valsts kvalitātes prasībām. Otrkārt, metināšanas iekārtu izvēles procesā ir nepieciešams aktīvi izmantot pilnībā automātiskās metināšanas iekārtas, lai tām būtu tādas funkcijas kā automātiska kompensācija, automātiska sildīšana un spiediens, automātiska metināšanas datu informācijas parādīšana, automātiska pārbaude, automātiska noteikšana, automātiska trauksme utt. Atbalstīt metināšanas darbu attīstību. Treškārt, metināšanas process ir zinātniski jāizvēlas un jānovērtē. Tajā pašā laikā ir jānodrošina, lai kausējuma kvalitāte atbilstu attiecīgajiem noteikumiem un nerastos kvalitātes problēmas. Visbeidzot, metināšanas procesa parametriem ir nepieciešams veikt labu novērtējumu un kontrolēt temperatūras parametrus 230 grādu robežās, lai uzlabotu darba kvalitāti. Tajā pašā laikā ir nepieciešams vispusīgi pārbaudīt cauruļu un veidgabalu kvalitāti. Kad kvalitāte atbilst attiecīgajām prasībām, sagatavojiet metināšanas savienojumu, notīriet to un nokasiet oksīda slāni.
2) Kvalitātes kontroles pasākumi metināšanas procesā.
Faktiskajos metināšanas darbos ir nepieciešams veikt labu darbu kvalitātes vadībā, samazināt nepareizas darbības un citas parādības, pakāpeniski optimizēt darba sistēmu. Pirmkārt, metināšanas iekārtas temperatūra ir jākontrolē aptuveni 210 grādos, lai atvieglotu metināšanas procesu. Turklāt nav izdevīgi veikt metināšanas darbus stiprā vējā vai lietainā un sniegotā laikā, lai izvairītos no pārmērīgi zemas temperatūras. Otrkārt, būvtehniķiem ir jādarbojas stingri saskaņā ar attiecīgajiem noteikumiem, lai nodrošinātu darba datu informācijas precizitāti. Treškārt, skavu veidošanās robeža ir jākontrolē līdz vairāk nekā 21 mm, un darbības ātrums un temperatūra ir zinātniski jākontrolē, lai izvairītos no metināšanas defektiem. Ceturtkārt, metināšanas šuve ir jāatdzesē vienmērīgā spiedienā (dabiskā gaisa dzesēšana), un to nevar pārvietot vai pievienot spiedienu. Piektkārt, metināšanas darbu laikā ir jānodrošina, lai sildīšanas plāksnes virsma vienmēr būtu tīra.
3) Kvalitātes kontroles pasākumi pēc metināšanas.
Pēc metināšanas darbu pabeigšanas būvuzņēmumam ir jāveic pilnīga metināšanas detaļu izskata pārbaude un jāizmanto izgriešanas pārbaudes metode (paraugu pārbaude līdz 5% iegriezumu), lai nekavējoties atklātu metināšanas darbā esošās problēmas. . Tajā pašā laikā tehniķiem ir jāveic spiediena pārbaudes utt., kā arī jāapvieno izlases veida pārbaudes ar visaptverošām pārbaudēm. Piemēram: stiepes kapacitātes mērīšanas vietas pārbaudē, kad tiek konstatētas kvalitātes problēmas, ir jāizmanto visaptverošas pārbaudes, lai noteiktu, vai visām metināšanas daļām ir jautājumi.